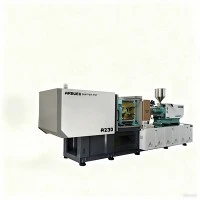
-Peiriant Mowldio Chwistrellu Cyflymder Uchel ar gyfer Cynwysyddion Waliau Tenau
Mae systemau mowldio chwistrelliad cyflym sydd wedi'u hadeiladu ar gyfer cynwysyddion plastig waliau tenau yn gofyn am anhyblygedd strwythurol, cyfraddau chwistrellu uchel, a-cyrraedd beiciau sych cyflym. Ni all peiriannau mowldio chwistrelliad safonol gyflawni'r cyflymder llenwi sy'n angenrheidiol ar gyfer trwch waliau o dan 0.5 mm heb ddioddef o rewi giatiau cynamserol, ergydion byr, neu bwysau gormodol wedi'u mowldio-mewn straen.
Mae'r platfform hwn yn defnyddio system hydrolig uniongyrchol wedi'i hintegreiddio â chymorth cronadur i ddarparu cyflymder chwistrellu hyd at 800 mm/s. Mae'r mecanwaith clampio anhyblygrwydd uchel yn cynnal cyfochrogedd platen manwl gywir o dan gylchrediad tunelli cyflym llawn, gan amddiffyn mowldiau rhedwr aml-geudod rhag traul cynamserol. Wedi'i adeiladu'n benodol ar gyfer cymwysiadau pecynnu-gan gynnwys tybiau bwyd polypropylen (PP), cynwysyddion IML (Mewn-Labelu'r Wyddgrug), caeadau pecynnu, a deunyddiau tafladwy meddygol tenau-mae'r offer hwn yn gweithredu ar amseroedd beicio mor gyflym â 2.8 i 4.5 eiliad yn dibynnu ar gyfrif ceudod a geometreg wal.
Manylebau Allweddol
Mae'r tabl isod yn amlinellu paramedrau technegol ar gyfer gweithgynhyrchu cynwysyddion waliau tenau. Mae'r holl werthoedd yn cael eu gwirio o dan brotocolau profi safonol.
|
Paramedr Technegol |
Uned |
Gwerth / Manyleb Ystod |
|
Grym Clampio |
kN / Ton |
2,500 – 5,500 / 250 – 550 Tunnell |
|
Clymu{0}Pellter Bar (H x V) |
mm |
580 x 580 i 880 x 880 |
|
Cyflymder Chwistrellu |
mm/e |
350 – 800 (Cronnwr-Cynorthwyir) |
|
Cyfradd Chwistrellu (Uchafswm) |
cm3/s |
800 – 1,500 |
|
Cymhareb Sgriw L/D |
L/D |
22:1 - 25:1 (Wedi'i optimeiddio ar gyfer PP/PS) |
|
Opsiynau Diamedr Sgriw |
mm |
42 / 50 / 55 / 60 / 65 |
|
Max. Pwysau Ergyd (PP) |
g |
180 – 620 |
|
Pwysedd Chwistrellu |
bar |
2,000 – 2,400 |
|
Amser Beicio Sych (Euromap 6) |
eiliad |
1.4 – 2.1 |
|
Ejector Strôc / Grym |
mm / kN |
150 – 220 / 60 – 110 |
|
Pwysedd System |
MPa |
17.5 – 21.0 |
|
Pŵer Pwmp Hydrolig |
kW |
45 – 90 (Servo-Wedi'i yrru) |
Nodweddion Allweddol
Uned Hydrolig a Chwistrellu
Cronadur -Cylched Chwistrellu a Gynorthwyir: Yn defnyddio cronaduron nitrogen gwasgedd uchel i ollwng olew hydrolig yn uniongyrchol i'r silindr pigiad, gan oresgyn ymwrthedd hylif yn syth i gyrraedd cyflymder brig o fewn milieiliadau.
Opti{0}}Proffil Sgriw Rhwystr Toddi: Mae'n cynnwys cymhareb L/D bwrpasol gydag elfennau cymysgu wedi'u peiriannu i homogeneiddio polyolefins MFI uchel heb achosi dirywiad thermol polymer neu bigau gludedd.
Chwistrelliad Cytbwys Silindr Deuol: Mae silindrau chwistrelliad deuol yn alinio'n gymesur ag echelin y sgriw i ddileu -lwytho ochr ar y gasgen chwistrellu a gwella cywirdeb -ergyd -saethiad ailadroddus.
Clampio a Rheoli Peiriannau
Rheoli Platen a Chyfochredd: Blwch -platennau cast strwythur a ddyluniwyd trwy Ddadansoddi Elfennau Meidraidd (FEA) yn lleihau gwyriad platennau o dan glo-grym i fyny i lai na 0.05 mm, gan gadw llinellau gwahanu llwydni.
Ar gau -Rheoli Servo Dolen: Mae trawsddygiaduron llinellol digidol yn monitro symudiad platen, lleoliad pigiad, a strôc alldafliad ar gyfradd ymateb 1 kHz, gan yrru dolenni falf cymesurol ar gyfer ailadrodd lleoliad cywir.
Alldafliad Mecanyddol Cyflymder Uchel: Mae alldaflwyr hydrolig sydd wedi'u cysoni â symudiad agoriad y clamp yn caniatáu i ran ollwng yn barhaus neu esgyniad robot cyflym heb atal symudiad platen.
Egwyddor Gweithio a Chyfluniad Peiriant
Mae mowldio waliau tenau yn sylfaenol wahanol i fowldio pecynnu safonol oherwydd dynameg toddi. Mae resin plastig yn mynd i mewn i'r ceudod llwydni ar gyflymder eithafol i'w lenwi'n llwyr cyn i'r haen rewi dagu'r llif.
Dadansoddiad Llif Proses
Cyfnod Plastigiad: Mae resinau mynegai llif toddi uchel (MFI) (MFI 30–100 fel arfer) yn toddi y tu mewn i'r gasgen 22:1 neu 25:1 L/D. Mae rheolaeth pwysau cefn cymesur yn sicrhau dwysedd sefydlog ar hyd yr ehediad sgriw.
Cyfnod Cyflymu a Chwistrellu: Ar ôl cloi'r clamp, mae'r falf cronni nitrogen yn agor. Mae hylif hydrolig yn cyflymu'r piston pigiad i 600-800 mm/s mewn llai nag 20 milieiliad, gan yrru toddi i sianeli llwydni mor denau â 0.35 mm.
Newid V/P a Phacio: Mae synwyryddion safle llinol yn sbarduno'r newid o gyflymder -llenwi wedi'i reoli i bwysau-pacio wedi'i reoli yn seiliedig ar safle'r sgriw (cywir o fewn ±0.1 mm) i atal llwydni rhag fflachio.
Adfer Cynnig Cydamserol: Wrth i'r cylch oeri ddod i ben, mae'r platen symudol yn cyflymu'n ôl tra bod yr ejector yn pinio tân yn gydamserol, gan ganiatáu i rannau ddisgyn neu fynd i mewn i fraich awtomeiddio IML heb oedi.
Manteision Technegol
Lliniaru Gwyriad Uned Clampio
Mae platennau safonol yn ystwytho i mewn o dan bwysau uchel, gan achosi dosbarthiad clampio anwastad ar draws mowldiau ceudod lluosog. Mae'r platfform hwn yn defnyddio platens blwch gwthiad canolog sy'n cyfeirio grym clampio tuag at y ganolfan lwydni, gan leihau anffurfiad platen a chadw unffurf trwch wal rhan o fewn goddefiant ± 0.02 mm ar draws pob ceudod.
Cyflymder Ymateb Hydrolig
Trwy integreiddio falfiau cyfeiriadol cyfrannol ymateb uchel yn uniongyrchol i'r bloc pigiad, mae oedi llif hydrolig bron yn cael ei ddileu. Mae'r peiriant yn trawsnewid o sero i gyflymder pigiad uchaf mewn 16 milieiliad, gan atal marweidd-dra blaen toddi yn ystod llenwi -adran denau.
Conventional Hydraulic System: Valve Trigger -> 50–80 ms Delay -> Slow Acceleration ->Marciau Llif / Ergydion Byr
High-Speed Servo Hydraulic System: Valve Trigger -> 16 ms Response -> Peak Acceleration ->Wal 0.4 mm homogenaidd
Rheolaeth Thermol a Chadwraeth Ynni
Yn wahanol i weithfeydd hydrolig dadleoli sefydlog confensiynol sy'n rhyddhau ynni nas defnyddir fel gwres, mae'r gyriant servo magnet parhaol mewnol yn addasu RPM pwmp i gyd-fynd â'r galw ar unwaith. Mae defnydd pŵer yn gostwng 30% i 55% yn ystod cylchoedd oeri a dal o'i gymharu â systemau di-servo, gan gadw tymheredd olew yn sefydlog o dan 45 gradd heb orlwytho oerydd allanol parhaus.
Cymwysiadau Nodweddiadol
Mae'r cyfluniad peiriant hwn wedi'i optimeiddio ar gyfer pecynnau bwyd wal uchel, tenau, nwyddau traul meddygol, a nwyddau defnyddwyr dyddiol sy'n gofyn am adrannau waliau tenau.
|
Sector Diwydiant |
Diwedd -Enghreifftiau Cynnyrch |
Trwch Wal Nodweddiadol |
Cyfrif Ceudod |
Amser Beicio Targed |
|
Pecynnu Bwyd |
Tybiau Margarîn, Cynhwyswyr Hufen Iâ |
0.38 – 0.50 mm |
4 i 8 Ceudodau |
2.8 – 3.8 eiliad |
|
Diod a Llaeth |
Cwpanau Coffi, Potiau Iogwrt (Cyd-fynd â IML) |
0.40 – 0.55 mm |
8 i 16 Ceudod |
3.2 – 4.2 eiliad |
|
Logisteg a Storio |
Ymyrraeth Colfach-Caeadau Amlwg |
0.45 – 0.60 mm |
8 i 16 Ceudod |
3.0 – 4.0 eiliad |
|
Nwyddau tafladwy Meddygol |
Awgrymiadau Pibed, Ffiolau Sampl |
0.50 – 0.70 mm |
16 i 32 Ceudodau |
4.5 – 6.0 eiliad |
|
Pecynnu Diwydiannol |
Bocsys Bwyd Tenau-Waledi / Cyflym- |
0.65 – 0.85 mm |
2 i 4 Ceudod |
5.0 – 7.5 eiliad |
Cydnawsedd Deunydd
Mae gweithgynhyrchu cynwysyddion wal tenau yn gofyn am thermoplastigion cyfradd llif uchel gydag ymddygiad cneifio rhagweladwy. Mae cynulliad casgen y peiriant, parthau tymheredd, a phroffiliau sgriw wedi'u optimeiddio'n benodol ar gyfer y deunyddiau hyn:
Polypropylen (PP):Resin cynradd ar gyfer cynwysyddion bwyd. Yn cyd-fynd â graddau copolymer a homopolymer ar hap sy'n cynnwys cyfraddau llif toddi (MFI) o 30 i 120 g/10 munud.
Polystyren (GPPS / HIPS):Defnyddir ar gyfer cwpanau clir anhyblyg a chyllyll a ffyrc. Wedi'i drin gan ddefnyddio casgenni deufetelaidd gwrth-wisgo i atal sgwffian rhag fflochiau anhyblyg.
Polyethylen Dwysedd Uchel-(HDPE):Defnyddir ar gyfer cau, caeadau, a chynwysyddion strwythurol. Mae parthau tymheredd casgen yn cynnal rheolaeth wresogi dynn ar draws 4-5 cam i reoli gludedd toddi.
Bio-Polymerau Seiliedig (cyfuniadau PLA / PBAT):Ar gael gyda geometreg sgriw arferol a chymarebau cywasgu llai i atal diraddio thermol yn ystod plastigiad.
Sut i Ddewis / Ffurfweddu Opsiynau
Mae dewis y cynhwysedd peiriant cywir yn gofyn am gyfrifo cyfanswm arwynebedd rhagamcanol, pwysau llwydni, a maint ergyd cyfeintiol.
Camau Dethol
Cyfrifwch Grym Clampio: Arwynebedd Rhagamcanol (cm2) x Cyfrif Ceudod x Pwysedd Ceudod (600–800 bar)=Tunelledd Angenrheidiol.
Gwirio Maint Ergyd: Dylai Pwysau Ergyd fod rhwng 30% a 70% o Gynhwysedd Casgen Cyfanswm y Peiriant.
Dewiswch Ryngwyneb Awtomeiddio: Dewiswch Euromap 67 neu Euromap 73 ar gyfer IML neu High-Speed Take-Off Robot.
Gwelliannau Modiwlaidd Dewisol
Casgen a Sgriw Deimetalig: Hanfodol ar gyfer prosesu resinau wedi'u hailgylchu (rPP/rPET) neu gyfansoddion sy'n cynnwys ychwanegion neu bigmentau sgraffiniol.
Cydosodiadau Falf Chwyth Aer: Falfiau alldafliad niwmatig cylched deuol integredig ar blatennau statig/symudol ar gyfer gostyngiad cyflymder uchel rhan.
Protocolau Awtomeiddio: Rhyngwynebau robot safonol Euromap 67 neu Euromap 73 i'w hintegreiddio'n ddi-dor â-roboteg mynediad IML ochr a systemau pentyrru i lawr yr afon.
Gweithgynhyrchu a Rheoli Ansawdd
Mae fframiau peiriannau wedi'u gwneud o broffiliau dur adeileddol sydd wedi'u lleddfu gan straen i atal newid dimensiwn dros flynyddoedd o-gylchu amledd uchel.
Llif Gwaith Cynhyrchu
Raw Castings -> Thermal Stress Relief -> 5-Axis CNC Milling -> CMM Inspection -> Hydraulic / Laser Calibration ->Rhedeg Gwlyb y Ffatri
Uniondeb Peiriannu: Mae castiau mawr (platiau, gwaelodion, toglau) yn cael eu hanelio'n thermol ac yna peiriannu gosod sengl ar ganolfannau melino porth CNC 5{-echel i warantu paraleliaeth tyllau bar clymu o fewn 0.02 mm.
Profi Cylched Hydrolig: Mae pob manifold hydrolig yn cael ei brofi -pwysedd ar gyfradd weithredol 1.5 gwaith am 24 awr i wirio dim gollyngiad mewnol cyn cydosod.
Dilysu Aliniad Laser: Mae paraleliaeth platen yn cael ei wirio o dan lwyth clampio 0%, 50%, a 100% gan ddefnyddio offer aliniad laser cyn i'r ffatri ddod i ben.
Prawf Dygnwch Cyn Cludo: Mae pob peiriant yn mynd trwy gylchred profi rhediad parhaus o 48 awr sych ochr yn ochr â phrawf pigiad llwydni llwyth llawn 4 awr i wirio sefydlogrwydd pwysau, cywirdeb synhwyrydd, a chydbwysedd rheolaeth thermol.
Cymorth Customization & OEM
Rydym yn darparu cyfluniadau peiriannau wedi'u teilwra i gyd-fynd â chynlluniau llwydni penodol, seilwaith awtomeiddio peiriannau, a safonau ynni rhanbarthol:
Tei Estynedig-Bylchau Bar:Dimensiynau platen personol i wneud lle i fowldiau rhedwr mawr aml--boethi ceudod - neu ddadsgriwio platiau craidd.
Proffiliau Sgriw Arbenigol:Proffiliau cymysgu pwrpasol ar gyfer gwasgariad swp meistr, geometregau cneifio isel ar gyfer resinau bio, neu driniaethau arwyneb caled ar gyfer cyfansoddion wedi'u llenwi â chalsiwm.
Addasiadau Pŵer a Foltedd:Cypyrddau trydan wedi'u ffurfweddu yn y ffatri sy'n cyfateb i gridiau pŵer 3-Cham 200V, 380V, neu 480V ar 50Hz neu 60Hz, sy'n cydymffurfio â safonau CE ac UL.
Unedau Rheoli Rhedwr Poeth Integredig:Modiwlau rheoli tymheredd rhedwr poeth integredig aml-barth y cabinet, gan ddileu unedau llawr annibynnol a symleiddio cynllun y ceblau.
Yr hyn y dylai prynwyr ei ddarparu ar gyfer dyfynbris
I dderbyn cynnig masnachol cywir gyda maint peiriant manwl gywir, amcangyfrifon amser beicio, a rhagamcanion ROI, cynhwyswch y mewnbynnau technegol canlynol gyda'ch ymholiad:
Darluniau Rhan / Ffeil CAD 3D:Ffeiliau STEP (.stp) neu Parasolid (.x_t) yn manylu ar broffiliau trwch wal, strwythurau asennau, a lleoliadau giât.
Data Deunydd:Polymer math, gradd, a Mynegai Llif Toddwch (MFI) (ee, PP ar hap Copolymer, MFI 70).
Targed Cynhwysedd Cynhyrchu:Allbwn gofynnol fesul awr neu amser cylch targed fesul rhan.
Gwybodaeth yr Wyddgrug:Nifer y ceudodau, dimensiynau llwydni cyffredinol (Lled x Hyd x Uchder), manylion system manifold rhedwr poeth, a chyfanswm pwysau llwydni.
Gofynion Awtomatiaeth i lawr yr afon:Gwybodaeth ynghylch a fydd y llinell yn defnyddio -codwyr mynediad uchaf, awtomeiddio IML mynediad ochr, archwiliad golwg optegol, neu unedau pentyrru awtomatig.
FAQ
C: Sut mae -chwistrelliad â chymorth cronadur yn wahanol i chwistrelliad hydrolig servo safonol?
A: Mae pympiau hydrolig servo safonol yn dibynnu ar gyflymiad modur i gyflenwi llif olew, gan gymryd hyd at 100-200 milieiliad i gyrraedd y cyflymder uchaf. Mae cronaduron yn storio olew hydrolig o dan -nwy nitrogen gwasgedd uchel o flaen amser. Pan fydd y falf yn agor, mae olew yn gollwng yn syth, gan gyflawni cyflymder brig hyd at 800 mm/s mewn llai nag 20 milieiliad-sy'n hanfodol i lenwi adrannau waliau tenau cyn i'r plastig rewi.
C: Pa amser beicio y gallaf ei ddisgwyl ar gyfer cynhwysydd wal 0.45 mm 500 ml?
A: Ar fowld ceudod 4- gan ddefnyddio PP llif uchel (MFI Mwy na neu'n hafal i 60) ac oeri llwydni digonol (dŵr oer ar 8-10 gradd), mae cyfanswm yr amser beicio fel arfer yn amrywio rhwng 3.0 a 3.6 eiliad. Mae amser gwirioneddol yn dibynnu ar ddyluniad sianel oeri llwydni (fel mewnosodiadau oeri cydymffurfiol) a chyflymder tynnu awtomeiddio.
C: A yw'r peiriant hwn yn gydnaws â-mynediad ochr systemau IML (In-Labelu'r Wyddgrug)?
A: Ydw. Mae'r uned clamp yn cynnwys patrymau mowntio ar y plât llonydd ar gyfer fframiau robot mynediad ochr. Mae rhyngwynebau integredig Euromap 67 ac Euromap 73 yn cael eu cyn-weirio i gydlynu cyd-gloi diogelwch, signalau lleoli platen, a gorchmynion tynnu craidd rhwng y peiriant a'r system awtomeiddio IML.
C: Sut mae traul platen yn cael ei reoli o dan weithrediad cyflymder uchel parhaus?
A: Mae'r platen symudol yn llithro ar ganllawiau llinellol trwm yn hytrach na marchogaeth yn uniongyrchol ar y bariau clymu. Mae'r dyluniad hwn yn ynysu'r bariau clymu rhag cynnal pwysau platen, yn atal sgorio bushing bar tei, yn cynnal paraleliaeth platen gyson, ac yn ymestyn oes gwasanaeth mowldiau ceudod aml.
Tagiau poblogaidd: peiriant mowldio chwistrellu cyflymder uchel ar gyfer cynwysyddion waliau tenau, peiriant mowldio chwistrellu cyflymder uchel Tsieina ar gyfer gweithgynhyrchwyr cynwysyddion waliau tenau, cyflenwyr, ffatri